Este artículo repasa qué pasa con una barra entre el momento en que sale del pozo y el momento en que vuelve a entrar, por qué la rosca es el punto que decide su vida útil, y qué prácticas separan a los contratistas que renuevan su inventario cada temporada.
En la minería, la perforación es una actividad de volumen. Una campaña de exploración puede sumar decenas de miles de metros en una temporada; una operación de producción perfora todos los días. Y cada metro se gana con una columna de barras unidas por rosca, que se arma y se desarma miles de veces al año. Por eso, aunque casi nunca aparece en los informes, el armado de barras de perforación es uno de los costos operativos más constantes de la industria y uno de los menos controlados.
Este artículo repasa qué pasa con una barra entre el momento en que sale del pozo y el momento en que vuelve a entrar, por qué la rosca es el punto que decide su vida útil, y qué prácticas separan a los contratistas que renuevan su inventario cada temporada de los que lo conservan durante años.
Un inventario que se consume por los extremos
Una barra de perforación no falla por el cuerpo. El cuerpo aguanta abrasión, flexión y años de trabajo. Lo que se gasta son los extremos: la rosca macho y la rosca hembra que la unen a la barra siguiente. Cada conexión y desconexión desgasta los hilos, y una conexión mal hecha, con poca grasa, demasiada velocidad o un leve ángulo, puede destruirlos en segundos.
El resultado práctico es que, en muchas operaciones, la vida útil de una barra la define el número de ciclos que soporta su rosca, no los metros que perfora su cuerpo. Un contratista que arma bien sus conexiones perfora los mismos metros con la mitad de barras nuevas.
El cuerpo de la barra sobrevive a la rosca. Lo que decide cuántas temporadas dura una barra es cuántas veces se puede conectar sin dañar los hilos.
Exploración, producción y voladura: tres ciclos distintos
No todas las barras viven igual. En la perforación diamantina de exploración, las barras son delgadas, largas y se conectan y desconectan cada vez que se recupera un testigo: cientos de veces por sondaje. Su rosca es fina y trabaja con poco margen; un engrane pequeño la deja fuera de servicio. En la perforación de circulación reversa, las barras son más robustas y el enemigo es el polvo de roca que se mete en los hilos. En la perforación de voladura en mina a cielo abierto, los ciclos son más cortos pero el ritmo es implacable: la misma columna se arma y se desarma turno tras turno.
Lo que las tres tienen en común es que la rosca es el consumible real. El cuerpo puede durar años; la rosca dura los ciclos que le permitan sus operadores. Y en las tres, el porcentaje de barras que se descarta por rosca y no por cuerpo es el indicador que casi nadie lleva por separado.
El engrane: el daño que no se ve venir
El mecanismo de daño más común se llama engrane, o «galling» en la literatura técnica. Dos superficies de acero que deslizan bajo alta presión de contacto se adhieren en los puntos donde se tocan; al seguir girando, esos puntos se desgarran y arrastran material de un flanco al otro. Queda una rosca rayada, deformada, que no sella y que suele ir a chatarra.
Las condiciones que lo provocan son exactamente las del armado de barras de perforación en campo: alta carga, metales similares, una película de grasa que puede ser insuficiente o estar contaminada con polvo de roca, y prisa. La velocidad es un factor que se subestima: una conexión que se arma rápido calienta la zona de contacto y expulsa la grasa que debía separar las superficies.
Grasa, polvo de roca y temperatura
En la minería, la rosca trabaja en el peor ambiente posible para el metal que desliza sobre metal. El polvo de roca es abrasivo y se mete en la grasa; una película de grasa contaminada no separa las superficies, las lija. La temperatura de la barra al salir del pozo, en operaciones de voladura o en climas de altura con sol directo, cambia el comportamiento de la grasa y del acero. Y la humedad, o su ausencia extrema en el desierto, hace lo mismo con la corrosión.
Por eso el procedimiento de armado no puede ser el mismo que en un taller limpio. Hay que limpiar la rosca antes de engrasar, y no solo pasarle un trapo; hay que usar la grasa especificada para la conexión y la cantidad especificada, no lo que hay a mano; y hay que armar despacio, porque cada vuelta rápida con polvo en los hilos es una vuelta que lija.
Por qué el torque final no cuenta toda la historia
La mayoría de los equipos controlan el armado por el torque final, y con razón: cada conexión tiene un valor especificado por el fabricante que garantiza que los hombros queden en contacto y la unión no se afloje con la vibración. Pero el torque final tiene un punto ciego.
Una conexión que se dañó mientras se armaba puede llegar exactamente al valor especificado, porque la fricción adicional del daño contribuye a la lectura. Si lo único que se registra es el número final, una rosca dañada y una sana producen la misma cifra en el mismo formulario. Lo que las distingue es cómo creció la resistencia mientras la conexión giraba, y eso solo lo captura un equipo que registra el proceso completo y no solo su desenlace.
Del campo al taller
En la perforación de exploración, buena parte del armado ocurre en la máquina, con las llaves del propio equipo. Pero las barras pasan por el taller entre campañas: se inspeccionan, se limpian, se reparan las roscas que todavía se pueden recuperar y se descartan las que no. Es ahí donde un contratista decide, sin darse cuenta, cuánto inventario compra la próxima temporada.
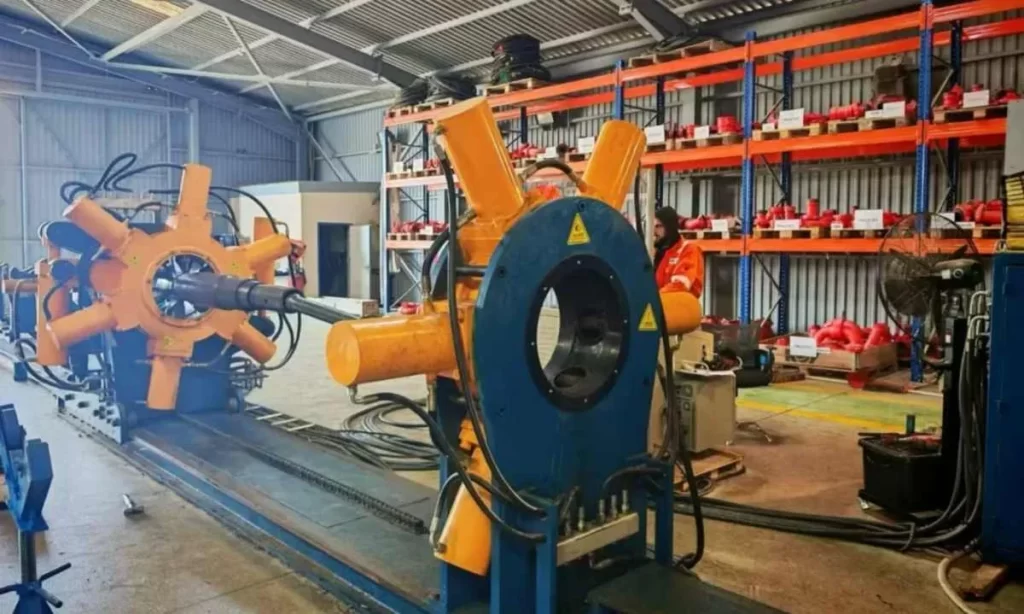
En los talleres que toman esto en serio, el armado de barras de perforación y de herramientas de fondo se hace sobre bancos horizontales que sujetan y hacen girar la conexión mientras miden el torque de forma continua. La conexión se arma a pocas vueltas por minuto, alineada, con el torque exacto que pide el fabricante, y queda un registro de cada operación.
La mordaza sujeta la conexión con la fuerza necesaria para que la reacción del torque no la mueva. La máquina absorbe esa reacción; el operador está fuera de su radio.
Desarmar sin destruir
Si el armado es donde se daña la rosca nueva, el desarmado es donde se pierde la rosca usada. Una conexión que trabajó varios turnos en el pozo, con polvo de roca en los hilos y calor acumulado, opone mucha más resistencia al soltarse que la que necesitó para apretarse. El momento en que cede es brusco, y es el momento en que, con una llave de cadena y un tubo de extensión, se dañan más hilos y más manos.
Poder desenroscar la conexión bajo un torque controlado es la diferencia entre una barra que vuelve a la próxima campaña y una que va a la pila de chatarra. Además, el propio desarmado da información: una conexión que se resistió mucho más de lo esperado, o que cedió a saltos, está contando algo sobre cómo trabajó en el pozo.
Entre campañas, cada barra pasa por la bancada: limpieza, inspección de roscas y decisión. Es el momento más barato para detectar un problema.
Herramientas de fondo: donde el error cuesta más
Si una barra dañada cuesta una barra, un martillo de fondo o un estabilizador dañado cuesta bastante más, y además detiene la máquina hasta que llega el reemplazo. Las conexiones de estas herramientas son grandes, exigen torques altos y se arman pocas veces al año, lo que significa que el operador no tiene la práctica que tiene con las barras. Es exactamente la combinación que produce roscas destruidas: alto torque, poca costumbre y prisa.
En el taller, estas herramientas se arman sobre el mismo banco que las barras, con la mordaza sujetando el cuerpo y el cabezal aplicando el torque especificado. La diferencia respecto del armado con llave y montacargas no es solo la rosca: es que nadie está dentro del radio de la conexión cuando cede.
La mordaza con las garras abiertas. Sujeta desde barras de exploración hasta herramientas de fondo de gran diámetro sin cambiar de equipo.
Reparar roscas: cuándo conviene recortar
Una rosca con desgaste parejo o con daño superficial se puede recuperar recortando el extremo y mecanizando una rosca nueva. La barra pierde unos centímetros pero vuelve al inventario por una fracción del precio de una nueva. Lo que no se recupera es la rosca con engrane profundo, con metal arrancado, o la barra que ya fue recortada tantas veces que se acerca a su longitud mínima útil.
Esta decisión, repetida cientos de veces por temporada, es donde un registro de armado vale más que la experiencia del ojo. Saber a qué torque y cuántas veces se armó cada extremo permite clasificar con criterio: recuperar lo que todavía sirve y no volver a bajar lo que ya no debía bajar.
Preguntas para el proveedor de equipo
Son pocas y no requieren conocimientos especiales. ¿Registra el proceso completo o solo el torque final? Solo lo primero permite distinguir después una rosca bien armada de una dañada. ¿Qué tan despacio puede girar? La velocidad mínima importa más que la máxima. ¿Cubre desde barras de exploración hasta herramientas de fondo sin cambiar de mordazas? Un taller minero maneja diámetros muy distintos. ¿Y qué necesita del piso? Los equipos actuales se nivelan sobre patas regulables, sin fundación ni anclajes, lo cual importa en talleres de campamento.
Capacitación: la parte que no se compra
Ningún equipo salva una rosca por sí solo. La salva el operador que sabe por qué la barra entra despacio, cuánta grasa lleva esa conexión en particular y qué hacer cuando el torque sube de una forma que no esperaba. Por eso, en los talleres donde el cambio dio más resultado, el equipo llegó acompañado de un procedimiento escrito y corto: limpieza, grasa, velocidad de entrada y qué hacer ante una desviación. No es burocracia; es la forma de que el resultado no dependa de quién está en el turno.
Lo que un contratista minero puede medir
La mejor manera de saber si el armado de barras de perforación está costando dinero es un indicador simple: el porcentaje de roscas rechazadas por temporada. Si un contratista repone el veinte por ciento de su inventario de barras cada año, y la mayoría de esos reemplazos son por rosca y no por cuerpo, el problema no está en la calidad de la barra sino en cómo se conecta.
Bajar ese porcentaje no requiere cambiar de proveedor de barras. Requiere grasa adecuada y suficiente, alineación antes de que la rosca toque la rosca, velocidad baja, el torque que indica el fabricante y, en el taller, un equipo que aplique todo eso de manera repetible y deje un registro. En términos de costo, el equipo se paga con el inventario que deja de comprarse.
En resumen
Una última consideración, propia de la minería chilena y de sus contratistas: los operadores grandes exigen cada vez más trazabilidad de sus proveedores de perforación, y las auditorías de seguridad miran con atención las tareas de alta energía como el armado de conexiones. Un taller que arma con torque medido y registro no solo pierde menos barras; también tiene algo que mostrar cuando lo auditan.
El armado de barras de perforación es una operación tan repetida que la industria dejó de mirarla. Pero en ella se decide la vida útil de uno de los activos más caros de cualquier operación de perforación, y también la seguridad de quien la ejecuta. Tratarla como un proceso controlado, con torque medido y registro, es una de las mejoras de eficiencia más baratas que un contratista minero puede hacer.
La información técnica sobre equipos de enrosque y desenrosque fue aportada por Dezhou Zhuorui Petroleum Machinery, fabricante de bancos hidráulicos para talleres de perforación, minería y servicios petroleros.
Fuente: Reporte minero